Qualité & fiabilité
Nous publions les chiffres plutôt que de les décrire comme “un contrôle qualité strict”. Voici ce que nous mesurons, à quelle fréquence nous le mesurons et quels sont les chiffres actuels — y compris là où le process est le plus faible.
Ce qui se passe entre la gravure et l'expédition
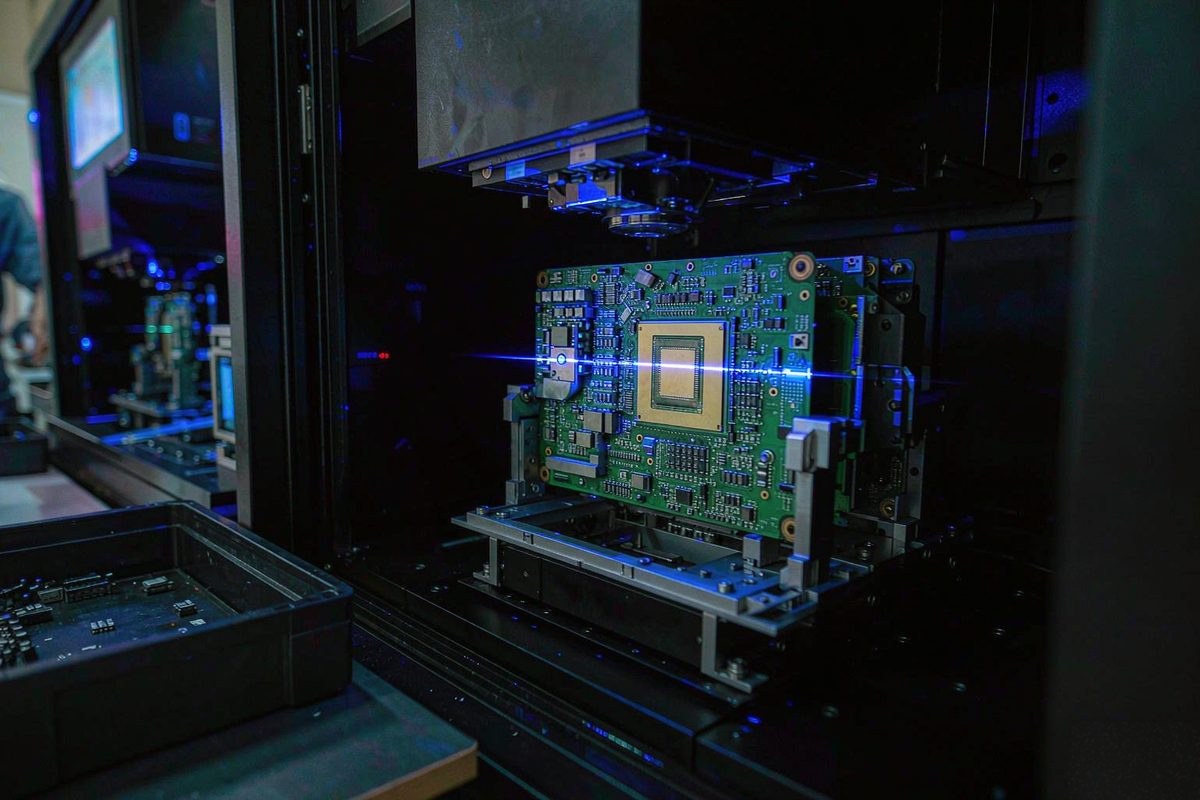
L'inspection n'a de sens que si la fréquence est indiquée. Chaque contrôle de cette page s'effectue à intervalle fixe, et les taux de réussite que nous publions proviennent de lots de production et non d'une fabrication de démonstration.
- Test électrique par sonde volante ou par adaptateur sur chaque panneau, sans échantillonnage
- Coupons d'impédance réalisés et mesurés pour les commandes à impédance contrôlée
- Enregistrements d'inspection conservés par lot, pour pouvoir remonter une question des mois plus tard
Ce qui distingue les deux chiffres de rendement
Ces deux indicateurs mesurent des choses différentes et ne sont pas interchangeables.Rendement au premier passage (99.8%)est la part des cartes qui franchissent toutes les étapes d'inspection sans retouche ni réparation.Rendement en production de série (99.5%)est la valeur soutenue sur douze mois complets de production en volume : elle absorbe donc la variation des lots de matière, l'usure des forets et la dérive des bains de métallisation qu'une étude courte manquerait. Une commande isolée dépassera généralement la valeur annuelle ; c'est la valeur annuelle qui sert à planifier la capacité.
Étapes d'inspection
| Matière entrante | Tg du substrat, épaisseur de feuille de cuivre et vérification du lot de prepreg à chaque lot |
| AOI couche interne | 100 % des couches internes : largeur de piste / espacement / circuits ouverts / courts-circuits |
| Alignement des couches | Ciblage de perçage par rayons X après laminage pour les cartes de 8 couches et plus |
| AOI couche externe | 100 % des panneaux de production |
| Test électrique | Sonde volante pour les prototypes ; adaptateurs de test dédiés pour les séries en volume |
| Vérification d'impédance | Coupons par panneau lorsquel'impédance contrôléeest spécifiée |
| Inspection finale | IPC-A-600Classe 2 en standard ; Classe 3 sur demande |
| AOI / SPI assemblage | Inspection de la pâte à braseravant refusion, AOI après refusion |
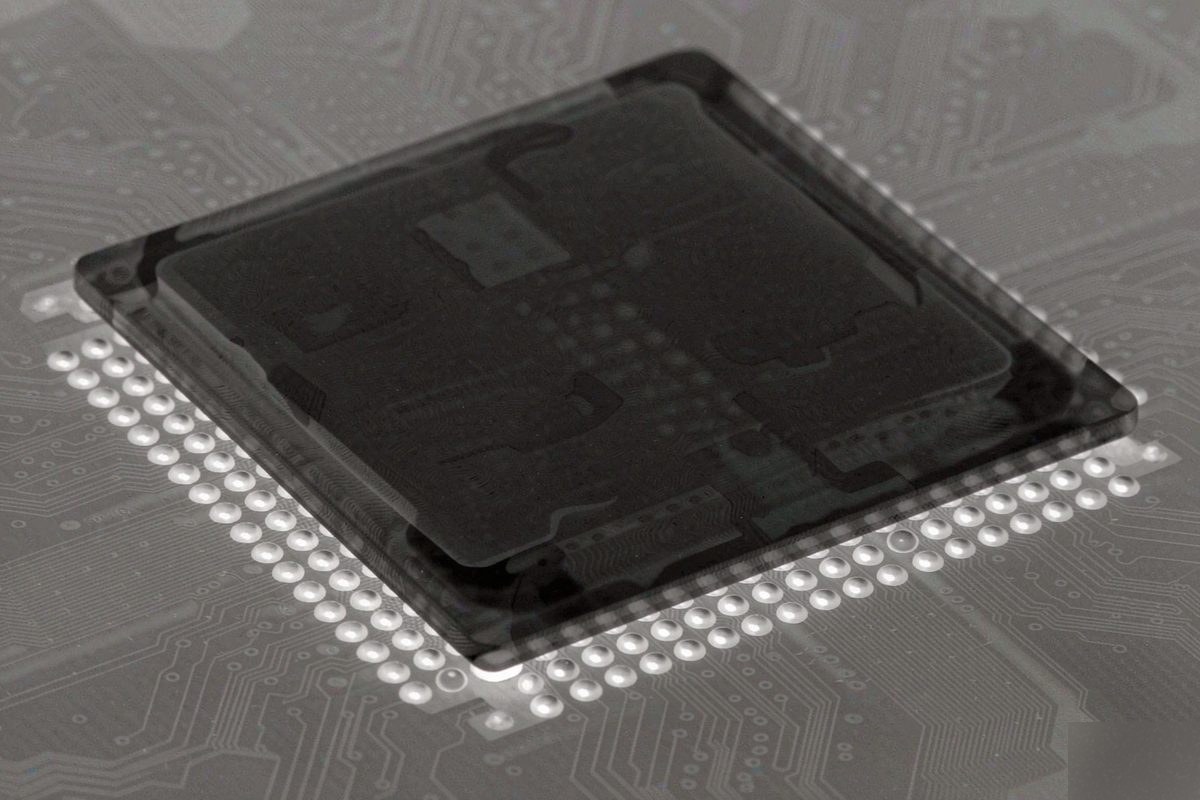
| Rayons X BGA | Pourcentage de vides et intégrité des billes sur chaque composant BGA |
| Test fonctionnel | ICT et FCT selon votre spécification de test ; programmation de firmware disponible |
Normes et certifications
| Norme | Domaine |
|---|---|
| ISO 9001 | Système de management de la qualité |
| ISO 14001 | Système de management environnemental |
| IATF 16949 | Système de management de la qualité automobile |
| UL | Marquage de composant reconnu pour l'inflammabilité |
| RoHS | Restriction des substances dangereuses, conforme à la directive UE |
| REACH | Déclaration de conformité au règlement UE sur les produits chimiques disponible |
| IPC-A-600 | Acceptabilité des cartes imprimées — Classe 2 en standard, Classe 3 disponible |
| IPC-A-610 | Acceptabilité des assemblages électroniques |
| IPC-2221/ IPC-6012 | Spécifications de conception et de qualification référencées dans l'ensemble du site |
Les certificats sont fournis sur demande avec votre devis. Lorsque le standard propre d'un client est plus strict que la Classe 2 IPC, envoyez les critères d'acceptation et nous vous confirmerons la faisabilité avant la passation de la commande.
Là où le process est le plus faible
Chaque fabricant de cartes a une catégorie de travail qu'il maîtrise moins bien. Les nôtres :