Calidad & fiabilidad
Publicamos las cifras en lugar de describirlas como “control de calidad estricto”. A continuación, qué medimos, con qué frecuencia lo medimos y cuáles son las cifras actuales — incluido dónde el proceso es más débil.
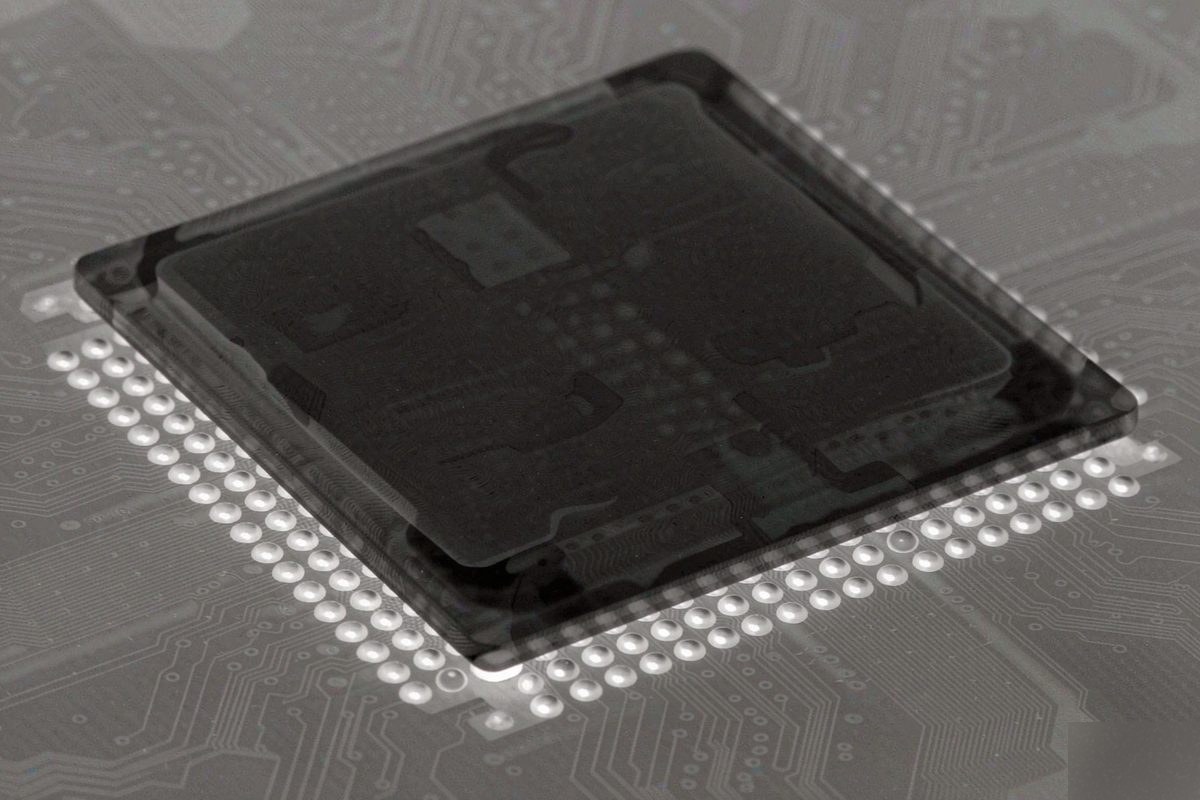
Lo que sucede entre el grabado y el envío
La inspección solo tiene sentido si se indica la frecuencia. Cada comprobación de esta página se ejecuta a un intervalo fijo, y las tasas de aprobación que publicamos provienen de lotes de producción, no de una fabricación de demostración.
- Prueba eléctrica con sonda volante o utillaje en cada panel, sin muestreo
- Cupones de impedancia fabricados y medidos en los pedidos de impedancia controlada
- Registros de inspección conservados por lote para poder rastrear una consulta meses después
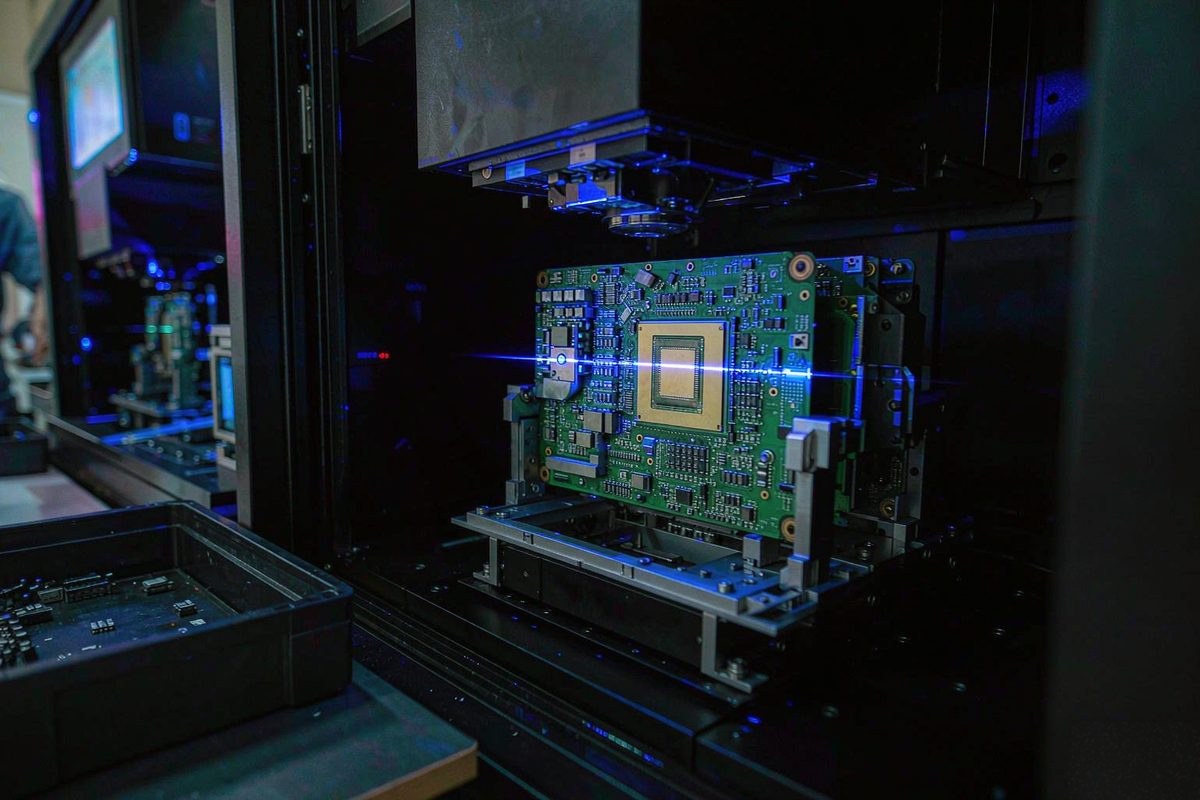
En qué se diferencian las dos cifras de rendimiento
Miden cosas distintas y no son intercambiables.Rendimiento de primera pasada (99.8%)es la proporción de placas que superan todas las etapas de inspección sin retrabajo ni reparación.Rendimiento en producción en serie (99.5%)es la cifra sostenida durante doce meses completos de producción en volumen, por lo que absorbe la variación entre lotes de material, el desgaste de las brocas y la deriva del baño de metalización que un estudio corto pasaría por alto. Un pedido único suele superar la cifra anual; la cifra anual es la que debe usarse para planificar la capacidad.
Etapas de inspección
| Material entrante | Verificación por lote del Tg del sustrato, del espesor de la lámina de cobre y del lote de prepreg |
| AOI de capa interna | 100% de las capas internas, ancho de línea / separación / circuitos abiertos / cortocircuitos |
| Registro de capas | Taladrado dirigido por rayos X tras el laminado en placas de 8 capas o más |
| AOI de capa externa | 100% de los paneles de producción |
| Prueba eléctrica | Sonda volante para prototipos; utillajes de prueba dedicados para tiradas de volumen |
| Verificación de impedancia | Cupones por panel cuando laimpedancia controladaestá especificada |
| Inspección final | IPC-A-600Clase 2 como estándar; Clase 3 a petición |
| AOI / SPI de montaje | Inspección de pasta de soldaduraantes del reflujo, AOI después del reflujo |
| Rayos X de BGA | Porcentaje de huecos e integridad de las esferas en cada dispositivo BGA |
| Prueba funcional | ICT y FCT según su especificación de prueba; programación de firmware disponible |
Normas y certificaciones
| Norma | Alcance |
|---|---|
| ISO 9001 | Sistema de gestión de calidad |
| ISO 14001 | Sistema de gestión ambiental |
| IATF 16949 | Sistema de gestión de calidad de automoción |
| UL | Marcado de componentes reconocidos para inflamabilidad |
| RoHS | Restricción de sustancias peligrosas, conforme a la directiva de la UE |
| REACH | Declaración de conformidad con el reglamento químico de la UE disponible |
| IPC-A-600 | Aceptabilidad de placas impresas — Clase 2 estándar, Clase 3 disponible |
| IPC-A-610 | Aceptabilidad de conjuntos electrónicos |
| IPC-2221/ IPC-6012 | Especificaciones de diseño y cualificación referenciadas en todo el sitio |
Los certificados están disponibles a petición junto con su presupuesto. Si la norma propia del cliente es más estricta que la Clase 2 del IPC, envíe los criterios de aceptación y confirmaremos si la fabricación puede cumplirlos antes de formalizar el pedido.
Dónde el proceso es más débil
Todos los talleres de PCB tienen un tipo de trabajo en el que rinden menos. Los nuestros son: